灯检工序:核心能力、适用场景与选择要点
为什么灯检是桶装水产线的“最后一道防线”?
在饮用水生产中,水处理系统解决了水质安全,灌装系统解决了无菌封装,而灯检工序则直接决定了消费者拿到手中的产品是否“看得见的干净”。对于通过SC认证的水厂而言,灯检不仅是内部质量控制(QC)的要求,更是应对市场监管抽检、降低客诉率的核心环节。
许多新建或扩容水厂常面临一个误区:认为只要前端水处理和灌装设备足够先进,后端靠人工肉眼检查即可。然而,随着产能提升至每小时数百甚至上千桶,人工灯检在疲劳度、标准一致性和数据追溯上的局限性日益凸显。本文将结合楚信铭玮的工程实践,梳理灯检工序的核心能力、适用场景及选型关键。
灯检工序的核心任务与检测对象
灯检并非简单的“看一眼”,而是对成品桶装水进行多维度的物理状态确认。在楚信铭玮交付的全自动桶装纯净水生产线中,灯检通常位于封盖之后、套袋或贴标之前,主要覆盖以下三个维度:
- 异物检测:识别水体中悬浮的微粒、纤维、毛发或瓶壁附着物。这是消费者最敏感的指标,也是SC审核的重点。
- 液位与外观:确认灌装量是否符合标称值(误差需控制在合理范围),检查桶身是否有严重划痕、变形或标签歪斜。
- 封盖完整性:虽然封盖机有扭矩控制,但灯检需二次确认盖体是否到位、防盗圈是否断裂、有无缺盖或歪盖现象。
适用场景:人工灯检 vs 自动化在线检测
选择何种灯检方式,取决于水厂的产能规划、人力成本结构及对合规性的要求。
1. 人工灯检:小批量与初创期的过渡方案
- 适用场景:产能较低,或作为自动化产线的辅助复检工位。
- 优势:初期投入低,灵活性高,能处理非标准桶型。
- 局限:受光线环境、操作员视力及疲劳度影响大,难以保证高检出率;缺乏数字化记录,出现客诉时难以追溯具体批次和责任环节。
2. 自动化在线灯检:规模化生产的标配
- 适用场景:中高产能需求,或对SC合规、品牌一致性有高要求的中大型水厂。
- 核心能力:
- 高亮度背景光源:采用专用LED灯箱或隧道式光源,消除环境光干扰,使水中微小异物显影清晰。
- 视觉识别系统(可选):部分高端线集成CCD相机,自动剔除液位异常、标签缺失或封盖不良品。
- 联动停机:当连续检测到不合格品时,系统可自动报警或暂停前端灌装,防止批量事故。
- 楚信铭玮实践:在我们设计的200–1800桶/小时全自动生产线中,灯检段通常与输送线无缝衔接,支持18.9L/11.3L/5L等多桶型快速切换,确保在不降低节拍的前提下完成全检。
选型与实施:如何避免灯检成为产线瓶颈?
在规划灯检工序时,需重点关注以下三个工程细节,这些往往被非专业供应商忽略:

1. 光源设计与人体工学
如果是人工灯检站,必须配备专用的高显色性LED背光板,而非普通照明灯。光源亮度应可调,以适应不同透明度水体(如纯净水vs矿泉水)。操作台高度应符合人体工学,减少操作员颈椎负担,从而维持长时间检测的注意力。
2. 输送稳定性与节拍匹配
灯检段的输送机速度必须与前端灌装机同步。若输送过快,操作员或视觉系统无法有效捕捉异物;若过慢,则造成堆积。楚信铭玮在调试阶段会通过PLC程序精确匹配各段速度,并在灯检区设置缓冲段,确保桶身平稳通过,避免因晃动产生的误判。
3. 洁净环境与交叉污染防控
灯检区虽在后端,但仍属于洁净作业区。设备材质应采用304食品级不锈钢,易于清洁消毒。同时,灯检人员或机械手接触桶身时,需确保不会引入二次污染。我们的设计方案中,灯检段通常位于正压洁净棚内,或与空气净化系统联动,保障检测环境的洁净度。
边界与风险:灯检不能替代什么?
需要明确的是,灯检主要解决物理性可见缺陷。它无法检测微生物超标、化学污染物或异味。因此,灯检必须与前端的二级RO+超滤+双消毒工艺形成互补,而非替代。只有当前端水质稳定、灌装过程无菌控制得当,灯检才能发挥其“最终把关”的价值。
此外,对于深色桶身或高浊度天然矿泉水,传统透光式灯检效果有限,此时需结合侧向光源或更高级的视觉算法,甚至在选型阶段就需向供应商提出特殊光源定制需求。
下一步建议
如果您正在规划新厂或改造旧线,建议按以下步骤行动:
- 明确产能与桶型:统计未来3-5年的峰值产能及主流桶型(18.9L为主还是多规格混合)。
- 评估现有痛点:若是旧线改造,记录当前客诉中因异物、液位或缺盖导致的比例,确定是否需要引入自动化视觉检测。
- 索取定制化方案:联系楚信铭玮技术团队,提供厂房平面图及水源报告。我们将根据您的实际条件,设计包含水处理、灌装、灯检及包装在内的全流程闭环方案,确保设备不仅“能用”,而且“好用、易维护”。
注:具体洁净等级、检测项目及许可要求随产品与地区变化,文章应引导客户咨询当地主管部门及专业设计单位。
相关推荐
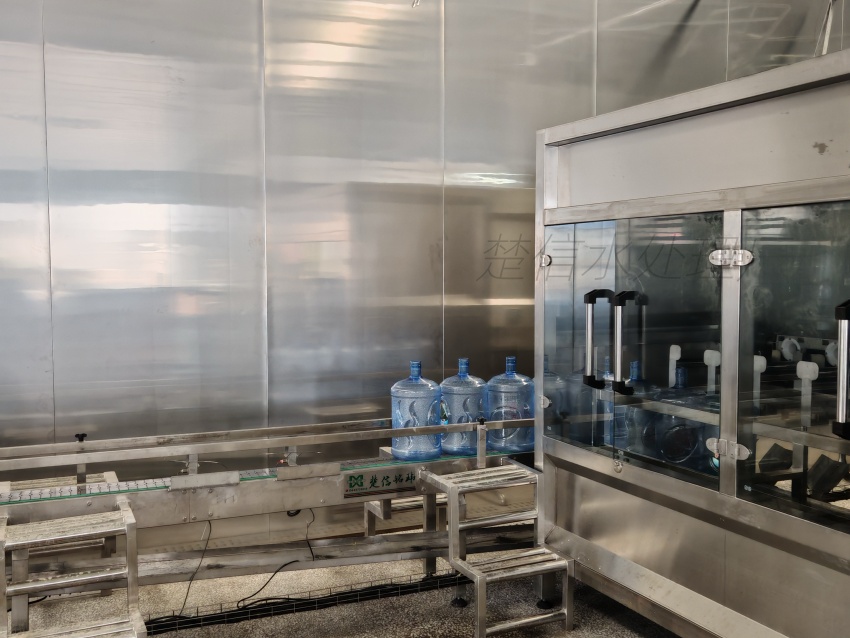
全自动桶装纯净水生产线
楚信铭玮自主研发的全自动桶装纯净水生产线,覆盖原水处理、空桶清洗消毒、无菌灌装、封盖检测及成品输送全流程,适配18.9L/11.3L/5L等主流桶型,支持200–1800桶/小...
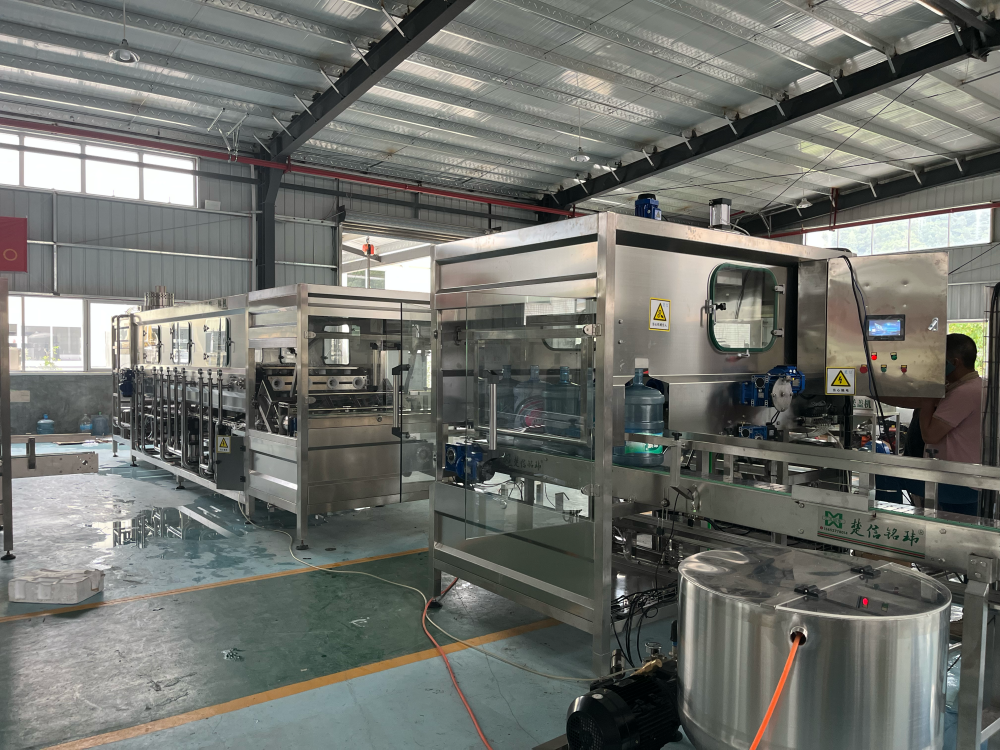
楚信铭玮全自动大桶灌装线(洗灌封一体)
楚信铭玮自主研发的全自动大桶灌装线,集成深度清洗、精准灌装与智能封盖三大功能,专为10L/15L/18.9L循环PC桶及一次性PET大桶设计,适配纯净水、山泉水、矿泉水等无气饮...
