灌装车间洁净等级核定:如何匹配ISO标准与SC合规要求
在饮用水及食品饮料生产线的建设与改造中,灌装车间的空气净化等级往往是工程验收与SC(食品生产许可)审核的关键关注点。许多企业在规划初期容易陷入“等级越高越安全”的误区,导致初投资与后期运维成本大幅上升,却未显著提升实际卫生水平。
作为管理与合规负责人,在核定灌装车间换气次数与ISO等级匹配关系时,应跳出单一参数视角,从工艺风险、设备特性与现场管理三个维度进行系统性评估。
一、 现象与风险:为何“高洁净度”不等于“高安全性”?
在实际生产中,即便安装了高等级的空气净化系统,部分企业仍面临菌落总数超标或异物投诉的问题。究其原因,往往不是净化设备本身的能力不足,而是忽略了以下风险边界:
- 交叉污染路径未阻断:人员、空桶、包材和成品如果在车间内交叉流动,会显著增加污染风险。合理的分区、压差控制以及严格的进入程序,比单纯提高换气次数更为关键。
- 设备自身成为污染源:如果灌装设备内部的清洗消毒(CIP)不彻底,或成品水箱材质、呼吸过滤设计不合理,洁净空气无法抵消内部二次污染。
- 动态环境失控:静态测试达标的洁净室,在人员操作、桶盖输送等动态工况下,微粒数可能瞬间飙升。这要求净化系统具备足够的自净能力与气流组织优化。
二、 判断标准:如何科学核定洁净等级?
根据行业通用实践及楚信铭玮的工程经验,灌装车间的洁净等级不能用一个固定数值回答所有项目,而应依据以下要素确定:
- 产品类别与工艺:纯净水、矿泉水、山泉水或特殊功能饮料,其微生物控制要求不同。例如,采用二级RO+超滤+双消毒工艺的生产线,对灌装环境的无菌要求高于仅经过简单过滤的产品。
- 设备集成度:现代全自动洗灌封一体机(如楚信铭玮提供的10L-18.9L大桶灌装线)将清洗、灌装、封盖集成在相对密闭的空间内,相比传统分散式设备,其对周围环境的依赖度降低,但仍需局部百级或千级保护。
- 目标市场与法规:不同地区监管部门的执行尺度存在差异。最终等级应由合规部门结合当地现行要求确认,设备商可提供工艺布局支持,但不能替代法定合规责任。
三、 实施路径:从方案设计到落地验证
在跨团队协作中,工程部门、生产部门与合规负责人需共同确认以下实施细节:
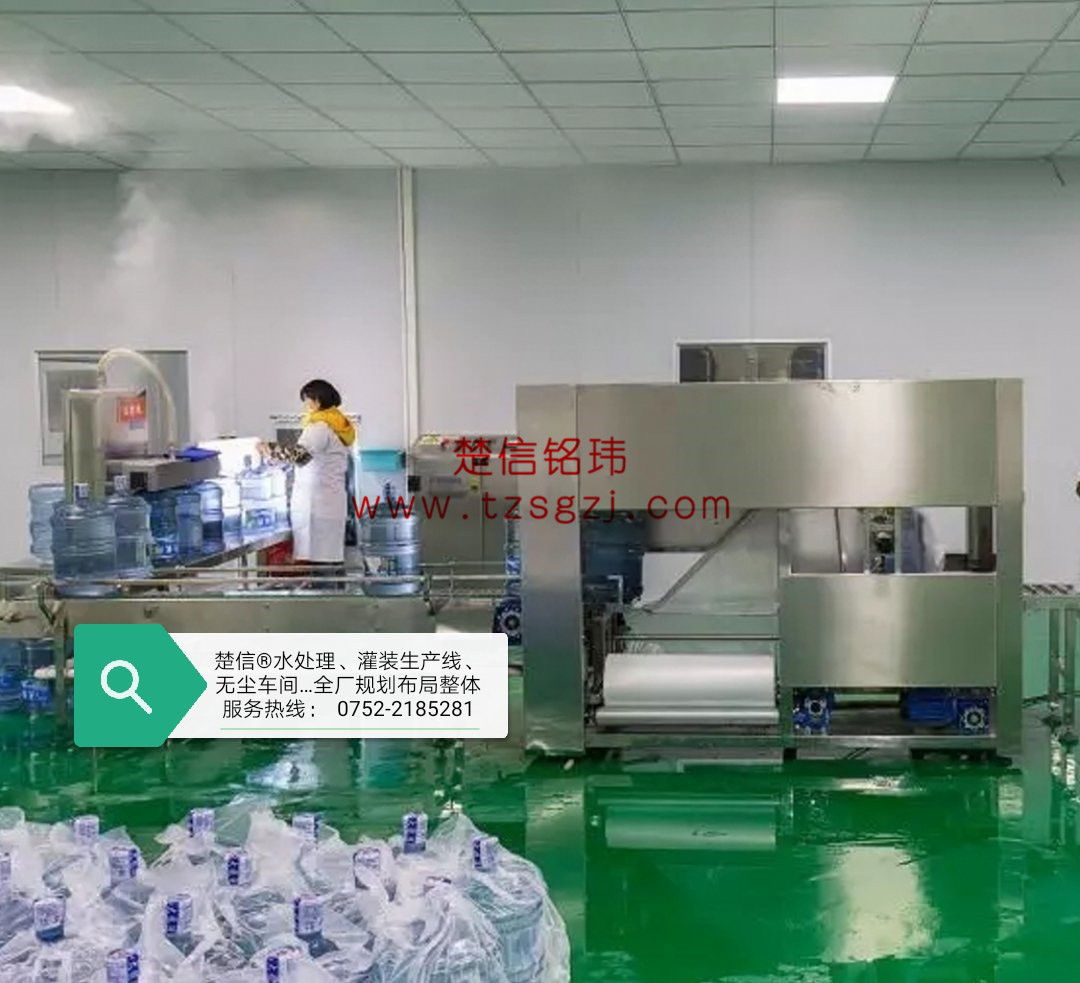
1. 空气净化系统的配套选型
楚信铭玮在提供水处理与灌装生产线时,强调“水处理 + 灌装包装 + 洁净配套”的一站式交付。对于灌装车间,通常建议配置:
- 初效+中效+高效三级过滤:确保送入车间的空气达到预定洁净度。
- 合理的气流组织:采用顶送侧回或层流罩方式,避免死角。
- 压差控制:洁净区与非洁净区之间保持≥5Pa的正压,防止外部污染物侵入。
2. 人流与物流的物理隔离
依据FAQ-029的技术原则,车间设计必须严格区分人流与物流通道:
- 人流:设置更衣、洗手、风淋等缓冲设施,限制非必要人员进入。
- 物流:空桶经外刷、内洗消毒后进入灌装区;成品经灯检、套袋后直接输出,避免回流。
3. 设备与工艺的协同验证
以楚信铭玮的全自动桶装纯净水生产线为例,其核心净化工艺包含多介质、活性炭、软化、二级RO、UF及臭氧+UV双重消毒。在核定车间洁净等级时,需同步验证:
- 臭氧残留控制:确保灌装前臭氧浓度达标且无过量残留影响口感或包材。
- 紫外线穿透率:定期清洁灯管与套管,保证消毒效率。
- CIP清洗效果:通过电导率、pH值及微生物检测,确认管路清洗无死角。
四、 风险边界与专业支持
需要注意的是,设备制造商提供的空气净化配套系统旨在满足工艺需求,但最终是否符合SC认证或特定行业标准,需由第三方检测机构出具报告。楚信铭玮从业始于2008年,具备十余年水处理与灌装工程实践经验,可协助客户完成从水质检测、工艺设计到安装调试的全流程服务,但最终的合规确认责任在于业主方。
若您的项目涉及新建水厂、产线扩容或旧线自动化升级,建议在方案设计阶段即引入合规评审,避免因后期整改造成工期延误与成本浪费。
结语
灌装车间的洁净等级核定是一项系统工程,需平衡合规要求、运营成本与实际卫生效果。通过科学的工艺设计、严格的分区管理以及可靠的设备支持,企业可在满足SC合规要求的同时,实现稳定高效的量产。
如需针对具体水源、产能及厂房条件进行定制化方案评估,欢迎联系楚信铭玮技术团队,获取专业的工程咨询与服务支持。
相关推荐
空气净化系统
楚信铭玮空气净化系统专为水处理车间、灌装洁净区、实验室及工业生产环境设计,集成初效、中效、高效三级过滤与智能风量调控,满足ISO 8级(100,000级)及以上洁净度要求,适配...
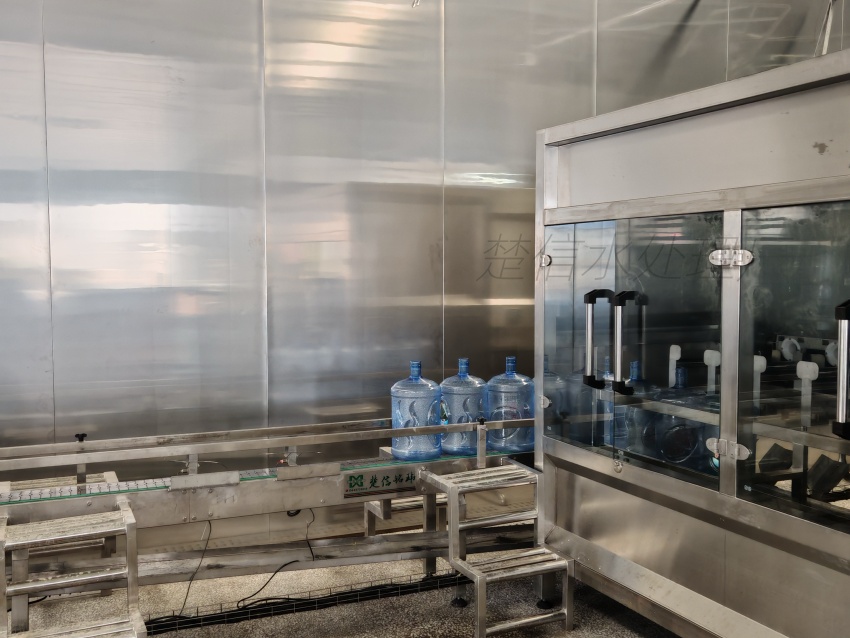
全自动桶装纯净水生产线
楚信铭玮自主研发的全自动桶装纯净水生产线,覆盖原水处理、空桶清洗消毒、无菌灌装、封盖检测及成品输送全流程,适配18.9L/11.3L/5L等主流桶型,支持200–1800桶/小...
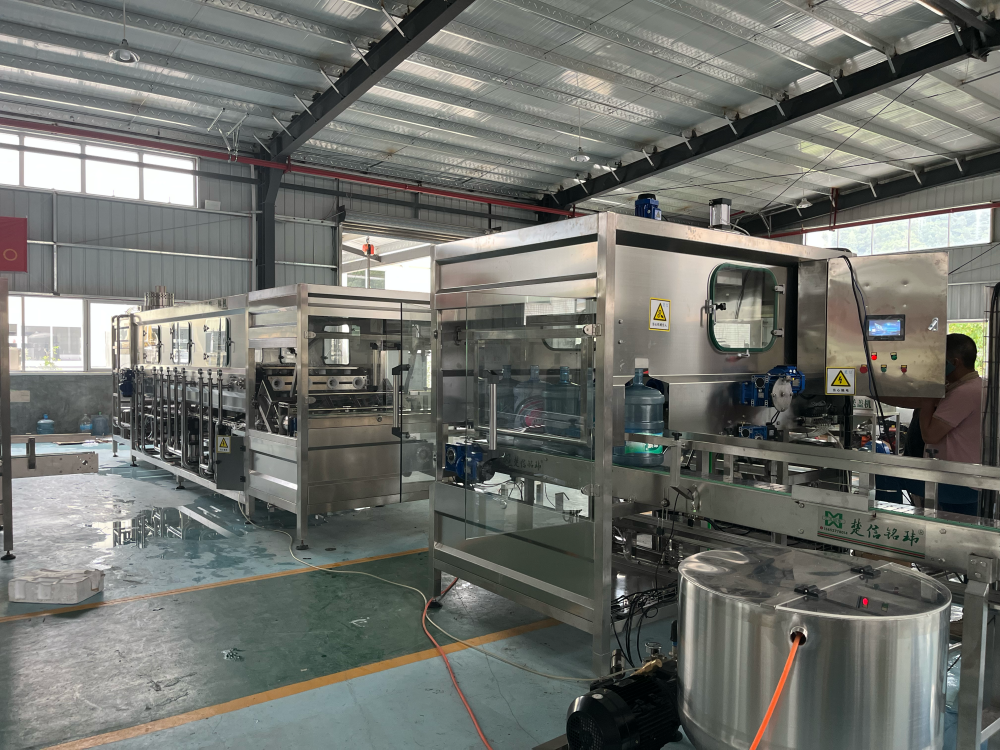
楚信铭玮全自动大桶灌装线(洗灌封一体)
楚信铭玮自主研发的全自动大桶灌装线,集成深度清洗、精准灌装与智能封盖三大功能,专为10L/15L/18.9L循环PC桶及一次性PET大桶设计,适配纯净水、山泉水、矿泉水等无气饮...