工业水处理设备公司常见认知误区:实施运维负责人如何验证非标定制产线的真实适配性
误区一:‘同为18.9L桶,洗灌封设备可直接复用’
事实纠偏:楚信铭玮全自动大桶灌装线(洗灌封一体)明确支持10L/15L/18.9L多规格切换,但适配前提是桶型结构——包括PC循环桶与PET一次性桶的材质刚性、提手位置、桶口类型(标准口/宽口)、桶身弧度及底部支撑面。若客户旧线使用带提手方形PC桶,而新采购设备按圆桶设计,则清洗刷臂行程、夹桶定位精度、封盖扭矩校准均需重新验证。
适用边界:仅当新旧桶型在直径(280–320mm)、高度(450–520mm)两项参数实测一致,且桶口结构、底部支撑形式相同时,方可复用同一套机械定位模块;否则须启用模块化快换结构,并在合同中约定工位切换需现场调试验证。
误区二:‘RO系统标称产水量=整线实际供水能力’
事实纠偏:全自动桶装纯净水生产线采用“多介质+活性炭+软化 → 二级RO → UF → 臭氧+UV”核心工艺,其中二级RO稳定产水能力受原水水质波动、预处理运行状态及环境温度影响显著。例如地下水硬度升高可能导致软化树脂提前饱和,进而影响RO膜通量;环境温度低于25℃时,RO系统实际产水量将下降,需结合当地气候条件评估长期运行保障能力。
适用边界:RO系统交付前必须完成72小时连续水质记录(含进水/一级产水/二级产水TDS、pH、余氯),且数据存储于PLC+HMI系统——该要求已写入楚信铭玮所有自动化产线技术协议,非选配项。

误区三:‘套袋机与灌装线联机=自动兼容’
事实纠偏:楚信铭玮桶装水全自动套袋机虽支持与自产灌装线联机运行,但物理对接需满足三项硬性条件:①灌装线出桶输送带末端高度需与套袋机输入端匹配;②信号接口需统一为光电开关触发+标准通信协议;③套袋机取袋工位与灌装线成品桶中心线应基本对齐。厂房沉降、地面不平或输送带安装偏差均可能导致桶体歪斜卡滞,此类问题无法通过软件参数修正,必须现场校准。
适用边界:联机调试前须提供双方设备基础图(含地脚螺栓孔位、重心坐标、动力接口位置),由楚信铭玮工程师联合客户土建与电气负责人共同签署《公用工程接口确认单》——该单据为安装调试启动前提,已在惠州、江西、湖南等地多个项目落地执行。
实施建议:跨团队协作中的三步验证法
- 前置协同:由客户方实施运维负责人牵头,组织水质检测机构、厂房基建方、电气供配电单位召开方案对齐会,明确原水报告指标(至少含TDS、硬度、铁锰、SDI、菌落总数)、厂房承重、电源容量三项输入条件;
- 过程留证:所有设备到场后,按《楚信铭玮非标设备交接检查表》逐项核验材质证明(涉水部件均为304食品级不锈钢)、工艺流程图(含SC合规关键控制点标注)、清洗SOP(五工位深度清洁标准:细菌总数≤10CFU/100mL);
- 闭环验收:整线连续运行72小时,以18.9L标准桶为基准,实测灌装精度、封盖合格率、套袋热封效果——任一指标未达标,按合同启动整改响应机制。
注:以上分析均源自楚信铭玮已发布产品资料(全自动桶装纯净水生产线ID53、全自动大桶灌装线ID51、全自动桶装水套袋机ID52)及服务规范,不适用于未经确认的第三方设备混搭场景。
相关推荐
全自动桶装纯净水生产线
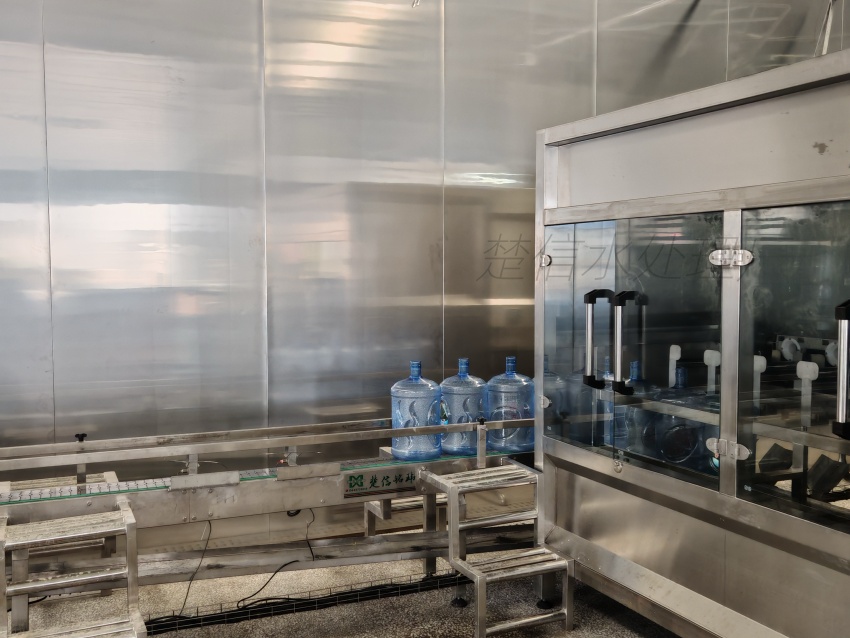
楚信铭玮自主研发的全自动桶装纯净水生产线,覆盖原水处理、空桶清洗消毒、无菌灌装、封盖检测及成品输送全流程,适配18.9L/11.3L/5L等主流桶型,支持200–1800桶/小...

桶装纯净水全自动灌装生产线
楚信铭玮定制化桶装纯净水全自动灌装生产线,基于RO反渗透深度净化工艺,集成洗桶、消毒、灌装、封盖、检测全流程,适配5L–18.9L(五加仑)循环桶与一次性桶,符合GB19298...