全自动套袋机热封不牢、漏气、偏移的三类主因(温度/压力/桶型适配)与现场快速验证顺序
发布时间:2026-09-15
全自动套袋机*热封不牢、漏气、偏移的三类主因(温度/压力/桶型适配)与现场快速验证顺序
在饮用水生产企业的日常运营中,全自动桶装水套袋机是保障成品无菌防尘的关键环节。当设备出现热封不牢、漏气或封口偏移时,不仅影响产品外观,更可能导致二次污染风险,直接威胁品牌合规性。针对此类问题,不能仅凭经验盲目调整,而应依据设备工艺原理进行系统性排查。 本文基于楚信铭玮全自动桶装水套袋机的实际工况,聚焦温度、压力、桶型适配三大核心变量,为操作员和工程管理人员提供一套可落地的现场诊断与处理步骤。
一、故障现象与核心成因映射
在实际生产中,密封失效通常表现为三种典型形态,其背后的物理机制各不相同:
- 热封不牢/易撕开:主要源于热能输入不足或接触时间过短,导致薄膜分子链未充分熔融交联。
- 漏气/封口开裂:多由封口处存在杂质、压力分布不均或膜材厚度不达标引起,破坏了密封层的连续性。
- 封口偏移/歪斜:通常是因为送袋机构与桶体不同步,或桶身直径超出设备公差范围,导致热封刀无法垂直作用于预定位置。 根据楚信铭玮设备的技术规范,全自动桶装水套袋机采用可调温热封技术,封口宽度设计为10–15mm。若实际运行中出现上述故障,需优先检查以下三个维度的匹配度。
二、现场快速验证顺序与处理步骤
第一步:校验热封温度与压力参数(解决“不牢”与“漏气”)
热封质量直接取决于温度曲线与下压压力的协同作用。对于PE/PP食品级薄膜,错误的参数设置是导致密封失效的首要原因。

- 温度验证:
- 现象:封口发脆易断或薄膜熔化粘连。
- 操作:使用测温仪检测热封刀表面温度。若温度过低,薄膜未完全熔融;若过高,膜材碳化变脆。建议以设备出厂设定值为基准,每档微调进行测试,直至找到最佳熔融窗口。
- 边界提示:不同批次膜材的熔点可能存在差异,需根据实际包材重新标定温度,不可沿用旧参数。
- 压力验证:
- 现象:封口处有气泡、虚焊或局部未封合。
- 操作:检查气缸或液压系统的下压压力。压力不足会导致热封刀无法紧密贴合桶身曲面;压力过大则可能挤压出熔料,造成封口变薄甚至破裂。
- 执行标准:确保热封刀在全行程内受力均匀,无卡顿或回弹异常。
第二步:确认桶型适配性与机械同步(解决“偏移”与“漏气”)
设备虽支持18.9L / 11.3L / 5L等主流桶型,但不同桶型的尺寸公差对套袋精度有直接影响。若桶径或高度超出设备的适配范围,极易引发偏移。
- 桶型尺寸核查:
- 现象:封口位置忽高忽低,或膜袋包裹后褶皱严重。
- 操作:随机抽取待包装桶,测量其外径与高度。若桶径偏大,可能导致套袋困难,热封刀无法垂直压紧;若桶径偏小,膜袋在桶身滑动,导致热封位置偏离中心。
- 调整策略:检查设备的取袋与输送模块是否已根据当前桶型完成参数切换。频繁换型时,务必确认PLC+HMI人机界面中的参数存储已更新,并重新校准传感器位置。
- 同步性检查:
- 现象:套袋动作滞后或超前于灌装线节拍。
- 操作:观察输送链条与套袋机构的联动情况。若两者速度不匹配,会导致膜袋拉伸变形或堆积,进而影响热封效果。需检查变频器频率及编码器反馈信号。
第三步:排查膜材质量与清洁度(综合因素)
除了设备参数,包材本身的质量也是决定密封成败的关键。
- 膜材规格:必须使用符合PE/PP食品级标准的薄膜。过薄的膜材耐热性差,过厚则难以熔融。
- 清洁度检查:回收桶外壁若有灰尘、油污或标签残留(参考清洗工位逻辑),会阻碍热封刀与膜材的直接接触,形成“假封”。
- 建议:在套袋前增加一道人工或自动除尘工序,确保桶身干燥、洁净。
三、实施边界与风险提示
在进行故障排查时,需注意以下工程边界,避免过度调整导致新隐患:
- 产能与质量的平衡:提高热封温度或延长加热时间虽能改善密封性,但会降低产线整体效率(额定产能200–1200桶/小时)。建议在保证密封合格的前提下,寻找最优效率点。
- 非标定制的局限性:若桶型尺寸严重偏离标准范围(如非标准异形桶),常规设备可能无法通过简单参数调整解决,需联系厂家评估是否需要更换模具或定制单元。
- 维护周期:热封刀作为易损件,需定期检查磨损情况。刀片缺口或氧化层增厚会直接导致封口质量下降,建议纳入定期保养计划。
四、结论与下一步建议
桶装水套袋密封失效并非单一故障,而是温度、压力、桶型适配及包材质量综合作用的结果。通过温度压力校准→桶型尺寸复核→膜材与清洁度检查的三步诊断法,大多数现场问题可在短时间内定位并解决。 若经过上述排查仍无法消除故障,或涉及产线自动化升级、旧线改造等复杂场景,建议立即联系专业团队进行现场勘测。楚信铭玮提供从方案设计、设备制造到安装调试的全流程服务,可协助企业快速恢复产线稳定性,确保产品符合SC合规要求。
关键要点总结:
- 核心参数:热封宽度10–15mm,适配桶径280–320mm。
- 排查顺序:先调温压,再校桶型,最后查膜材。
- 常见误区:忽视回收桶清洁度对热封的影响;盲目提高温度导致膜材老化。
- 适用场景:饮用水生产企业、食品饮料企业及直饮水运营商的日常运维与故障排除。 CTA: 如需获取针对您工厂具体桶型与产能的套袋机参数优化方案,或预约工程师上门排查,请即刻联系楚信铭玮技术支持团队。我们提供惠州本地化快速响应服务,助您高效解决生产难题。
相关推荐
全自动桶装纯净水生产线
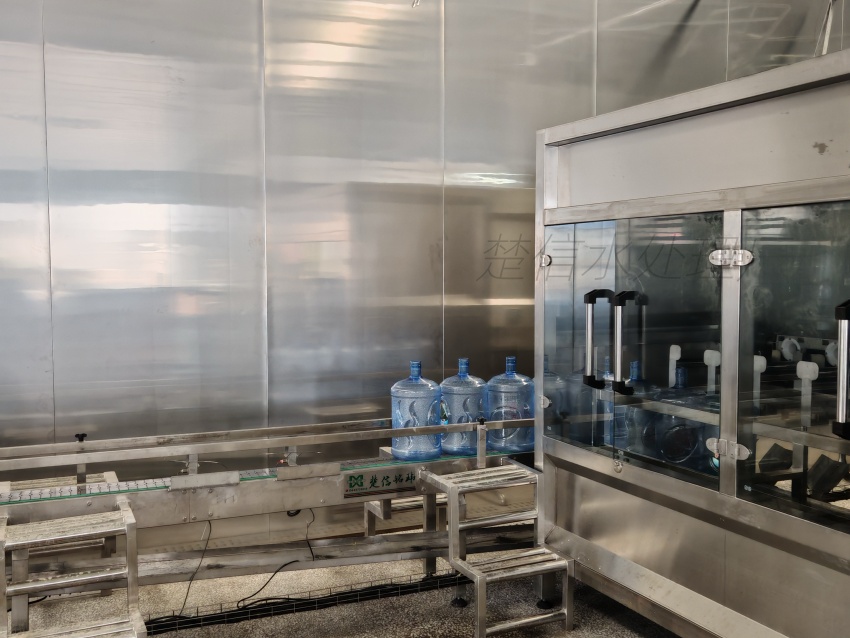
楚信铭玮自主研发的全自动桶装纯净水生产线,覆盖原水处理、空桶清洗消毒、无菌灌装、封盖检测及成品输送全流程,适配18.9L/11.3L/5L等主流桶型,支持200–1800桶/小...
楚信铭玮全自动大桶灌装线(洗灌封一体)
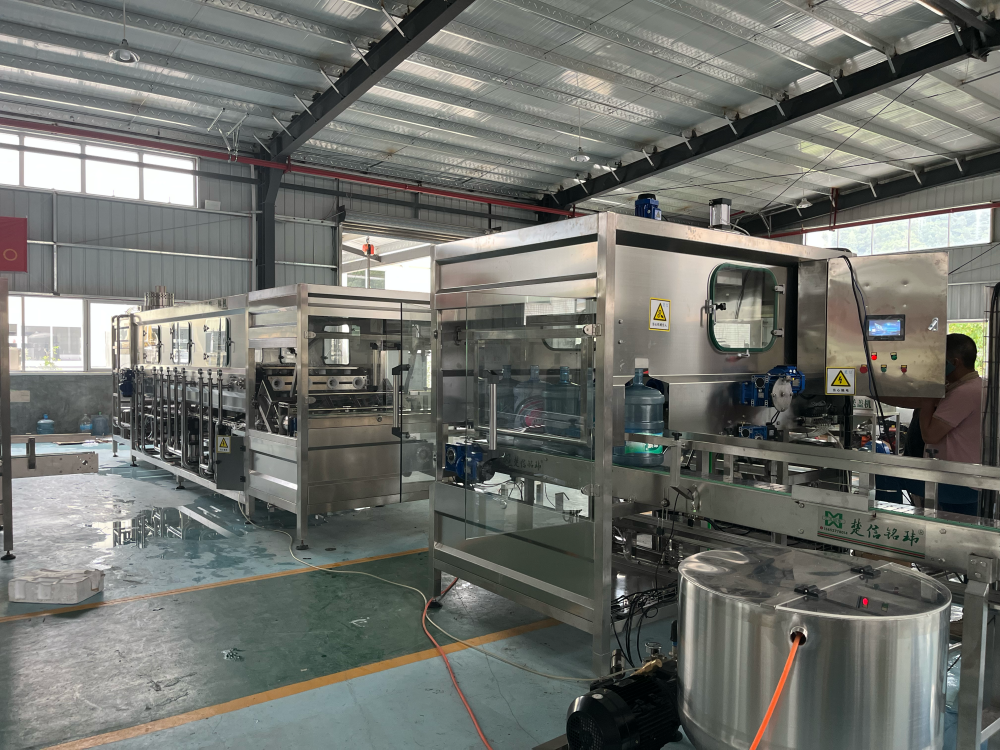
楚信铭玮自主研发的全自动大桶灌装线,集成深度清洗、精准灌装与智能封盖三大功能,专为10L/15L/18.9L循环PC桶及一次性PET大桶设计,适配纯净水、山泉水、矿泉水等无气饮...