桶装水灌装技术:原理、流程与技术要点
桶装水灌装技术:原理、流程与技术要点
对于饮用水生产企业的实施与维护负责人而言,桶装水灌装线的核心价值不仅在于产能数字,更在于其能否在长期运行中稳定维持“清洗彻底、灌装精准、封盖严密”三大技术指标。楚信铭玮基于十余年水处理与灌装工程实践,将桶装水灌装技术定义为一套严密的物理清洗与流体控制闭环系统。本文将聚焦于洗灌封一体机(Washing-Filling-Capping Monoblock)的内部运行逻辑、关键工艺参数及技术应用边界。
一、核心技术逻辑:为何必须是“洗灌封”一体化?
传统分散式布局中,洗桶、灌装、封盖由独立设备完成,桶体在传输过程中极易发生二次污染,且衔接损耗大。现代桶装水灌装技术的主流趋势是采用洗灌封三合一集成设计。
1. 运行逻辑
该技术的核心在于通过一个共用的传动平台,将空桶从进入机台到成品输出的过程完全封闭在洁净区域内。桶体不落地、不暴露,直接在内部轨道完成从“脏桶”到“成品”的转化。这种设计大幅减少了人工干预环节,从物理结构上降低了微生物二次污染的风险,是满足 SC(食品生产许可)合规要求的基础架构。
2. 技术优势
- 流程连续性:消除中间储桶环节,避免等待过程中的环境尘埃沉降。
- 控制同步性:PLC 控制系统统一调度清洗、灌装与封盖动作,确保各工位节拍严格匹配,避免堵瓶或断流。
二、关键工艺流程拆解与技术要点
一套成熟的桶装水灌装线,其技术含量主要集中在以下三个核心环节的控制精度上。
1. 空桶深度清洗技术(Washing)
清洗是灌装质量的前置决定因素。针对回收 PC 桶或一次性 PET 桶,必须执行多工位深度清洁程序。
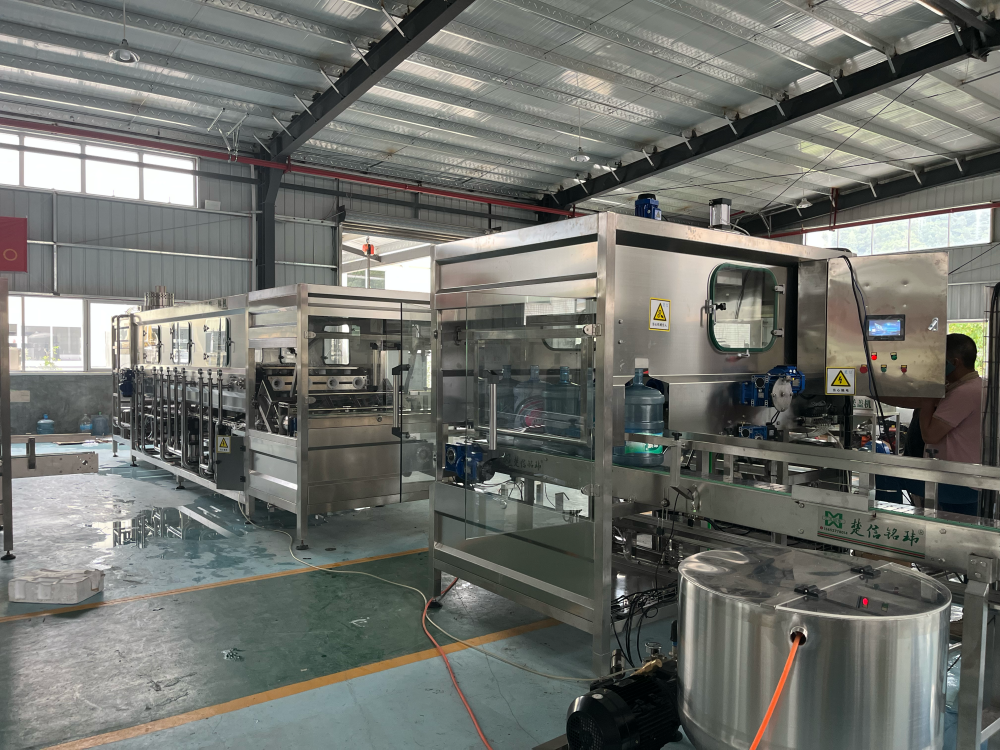
- 工艺标准:典型的清洗流程包含至少五个工位:预冲洗、碱液刷洗(内外)、清水漂洗、消毒水冲洗、纯水终洗。其中,桶内刷洗次数需≥8 次,配合高压喷淋与机械刷头,确保去除生物膜与残留杂质。
- 关键指标:清洗后的空桶,其细菌总数应控制在≤10CFU/100mL。若原水水质波动或回收桶污染严重,需动态调整消毒液浓度与接触时间,但这依赖于设备具备精准的计量泵与温控系统。
- 实施建议:在日常运维中,需定期检查刷桶电机的扭矩反馈及喷嘴是否堵塞。一旦发现刷洗后桶内壁仍有可见污渍或异味,应立即停机检查刷头磨损情况,而非单纯增加消毒液用量。
2. 精准灌装控制技术(Filling)
灌装环节的核心矛盾是“速度”与“精度”的平衡,以及防止液面氧化。
- 液位控制:采用重力灌装或常压灌装原理,配合高灵敏度液位传感器。楚信铭玮设备的灌装精度控制在≤±2%,并通过防滴漏阀设计杜绝瓶口挂液,避免后续套标困难或腐蚀瓶盖。
- 无氧灌装:为延长保质期,先进产线会在灌装前对空桶进行抽真空或充氮保护,并在灌装过程中保持液流平稳,减少湍流带入空气。
- 异常处理:当检测到缺瓶、瓶口破损或液位异常时,系统应具备自动停机或跳过灌装功能,防止水资源浪费及设备内部溢流污染。
3. 智能封盖与检测技术(Capping)
封盖是最后一道防线,直接决定产品的密封性与货架期。
- 扭矩控制:封盖头需具备恒扭矩输出能力,确保不同批次瓶盖的松紧度一致。过紧可能导致瓶盖变形,过松则引发泄漏。
- 合格率保障:优质设备的封盖合格率应≥99%。系统需集成缺盖自动停机、歪盖剔除等功能。
- 材质适配:针对不同桶型(如 18.9L 五加仑桶、15L 方形桶等),需快速更换对应的理盖盘与封盖模具,这要求设备具备模块化的快换结构。
三、技术选型与适用边界判断
并非所有场景都适用同一套技术参数。实施负责人在复核现有产线或规划新线时,需关注以下边界条件:
1. 产能与配置的匹配
- 低产能场景(<400 桶/小时):可选用半自动或简易直线式设备,重点考察清洗工位的完整性。
- 中高产能场景(400–1800 桶/小时):必须采用旋转式或高速直线式洗灌封一体机。此时,4–12 个灌装头的模块化配置是关键,需根据未来 3-5 年的扩产计划预留接口。
2. 桶型兼容性的限制
虽然现代设备支持 10L/15L/18.9L 等多规格切换,但圆形 PC 桶与方形 PET 桶的输送轨道差异巨大。若企业计划同时生产多种异形桶,必须在方案设计阶段明确告知设备商,以定制专用的星轮与导轨,否则后期改造成本极高。
3. 水源与水质的前置约束
灌装技术无法替代水处理工艺。若原水 TDS 过高或微生物超标,仅靠后端灌装环节的消毒无法达到 GB19298 标准。灌装线必须与前端的二级 RO+ 超滤 + 双消毒(臭氧+UV)水处理系统无缝对接,形成完整的水质保障闭环。
四、运维风险与日常管控建议
在实际生产中,技术故障往往源于细节疏忽:
- 风险点 1:清洗液残留。若漂洗工位水压不足或时间设定过短,可能导致消毒液残留超标。对策:定期检测成品水余氯含量,校准流量计。
- 风险点 2:密封失效。封盖模具磨损会导致扭矩不稳定。对策:建立模具寿命档案,每生产一定数量(如 50 万桶)强制检查或更换关键部件。
- 风险点 3:电气系统受潮。水厂环境湿度大,电控柜若密封不严易引发故障。对策:选用防护等级达 IP54 以上的电控系统,并定期清理散热风扇。
结论
桶装水灌装技术不仅是机械动作的组合,更是对卫生标准、流体控制与自动化逻辑的综合应用。对于追求长期稳定运营的企业,选择具备全流程自动化、SC 合规导向设计及本地化服务能力的设备供应商至关重要。楚信铭玮提供的全自动大桶灌装线,正是基于上述技术逻辑研发,支持从 200 至 1800 桶/小时的灵活定制,并交付完整的工艺流程图与清洗 SOP,确保产线不仅“能转”,更能“稳转”。
若您正在评估现有产线的技术瓶颈,或有新建/扩容需求,建议结合具体水源报告与产能目标进行专项诊断。欢迎联系楚信铭玮技术团队,获取针对性的工艺方案与设备配置清单。
相关推荐
楚信铭玮全自动大桶灌装线(洗灌封一体)
楚信铭玮自主研发的全自动大桶灌装线,集成深度清洗、精准灌装与智能封盖三大功能,专为10L/15L/18.9L循环PC桶及一次性PET大桶设计,适配纯净水、山泉水、矿泉水等无气饮...

桶装纯净水全自动灌装生产线
楚信铭玮定制化桶装纯净水全自动灌装生产线,基于RO反渗透深度净化工艺,集成洗桶、消毒、灌装、封盖、检测全流程,适配5L–18.9L(五加仑)循环桶与一次性桶,符合GB19298...
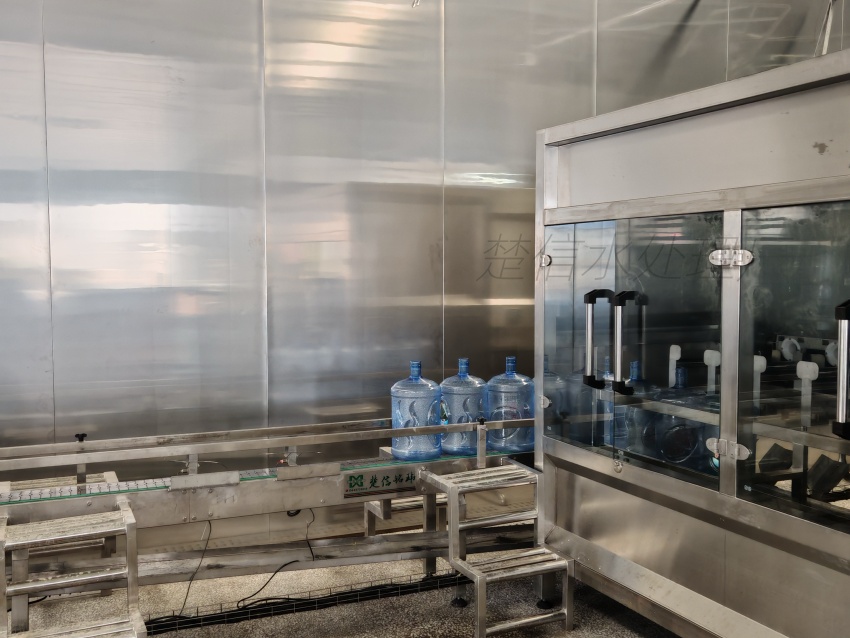
全自动桶装纯净水生产线
楚信铭玮自主研发的全自动桶装纯净水生产线,覆盖原水处理、空桶清洗消毒、无菌灌装、封盖检测及成品输送全流程,适配18.9L/11.3L/5L等主流桶型,支持200–1800桶/小...