瓶装水包装技术:洗灌封一体化流程与无菌控制要点
瓶装水包装技术:洗灌封一体化流程与无菌控制要点
对于饮用水及食品饮料企业的管理与合规负责人而言,瓶装水包装不仅是物理封装过程,更是决定产品微生物指标稳定性与 SC 合规性的关键环节。当前主流的瓶装水包装技术已从前段的单一灌装,演变为集“深度清洗、精准灌装、智能封盖”于一体的系统化工程。本文将基于楚信铭玮在惠州本地制造及全国交付的工程经验,拆解该技术的运行逻辑、关键控制点及适用边界。
一、核心技术原理:为何必须采用“洗灌封”一体化?
传统分段式作业(清洗、灌装、封盖分离)存在物料流转过程中的二次污染风险,难以满足现行食品安全标准对微生物控制的严苛要求。现代瓶装水包装技术的核心在于洗灌封一体机(Monoblock)的集成应用。
1. 运行逻辑与闭环设计
该技术通过机械手或星轮传动,将容器(PC 桶或 PET 瓶)在封闭或半封闭的洁净环境中连续完成以下动作:
- 倒置冲洗:利用高压水/气对容器内部进行多角度冲刷。
- 消毒灭菌:注入臭氧水或消毒液进行内壁杀菌,并回收废液。
- 沥干与灌装:确保无残留后,立即进入定量灌装环节。
- 即时封盖:灌装完成后瞬间压盖,阻断空气接触。
这种“零间隔”衔接大幅降低了环境尘埃和细菌落入容器的概率,是保障微生物指标合格的基础架构。
二、关键工艺流程与技术参数解析
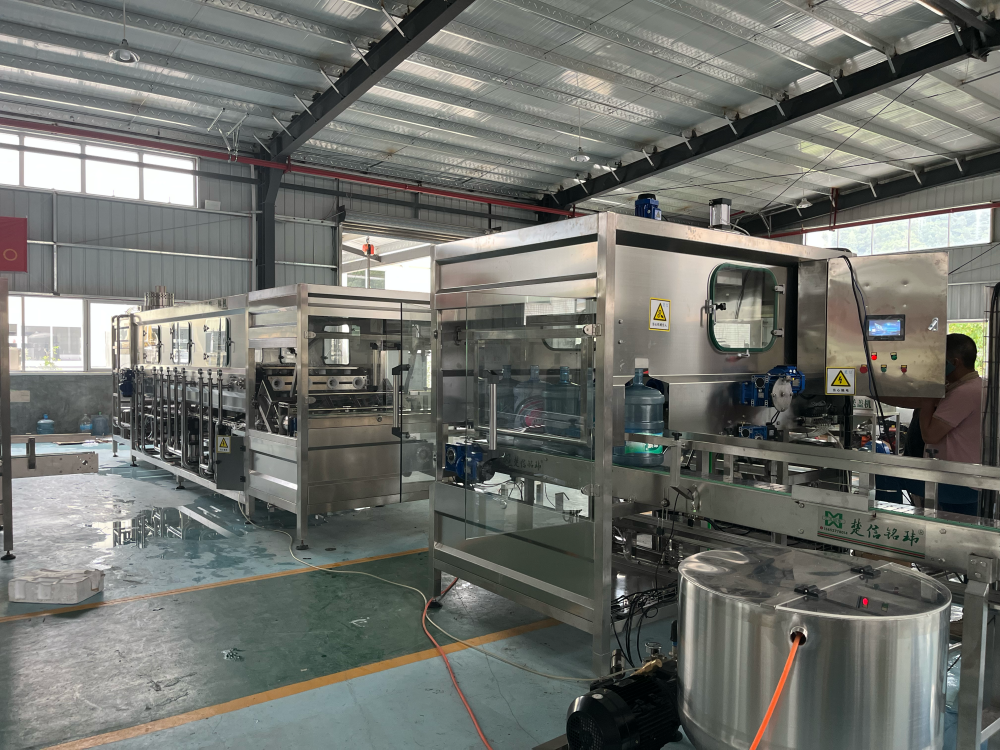
以楚信铭玮自主研发的全自动大桶灌装线为例,一套成熟的包装技术需严格遵循以下工艺链条,每个环节均有明确的技术判定标准。
1. 空桶深度清洗(Pre-washing & Sterilization)
这是包装质量的起点。针对循环使用的 PC 桶,必须执行多工位深度清洁。
- 技术要点:采用多工位清洗流程,包含外刷、内刷、高温碱洗、纯水冲洗及臭氧消毒。
- 执行标准:桶内刷洗次数应达到多次循环,确保去除生物膜;桶外需全角度机械刷洗。清洗后的桶内细菌总数需控制在极低水平,且无肉眼可见杂质。
- 适配性:系统需支持 10L、15L、18.9L 等多种桶型的快速切换,无论是圆形还是方形 PC 桶,亦或是带提手/宽口设计的特殊桶型,均能通过调整夹具实现稳定传输。
2. 精准灌装与液位控制(Precision Filling)
灌装环节直接关系产能效率与成本控制。
- 控制逻辑:采用流量计或重力式灌装阀,配合 PLC 控制系统实时监测。
- 精度要求:灌装误差应控制在合理范围内。先进的设备具备防滴漏设计,确保无溢流、无浪费,避免水渍残留导致标签脱落或套袋困难。
- 材质安全:所有涉水部件必须符合食品级标准(如 SUS304 不锈钢),并提供相应的材质报告。
3. 智能封盖与检测(Capping & Inspection)
封盖的密封性是防止后期二次污染的最后一道防线。
- 技术指标:封盖合格率需达到高标准。
- 异常处理:系统应具备缺盖自动停机、扭矩异常报警功能,防止因压盖过紧导致螺纹损伤或过松导致泄漏。
4. 后段自动化包装(Post-packaging Automation)
完成灌装封盖后,产品需进入套袋、码垛环节。
- 套袋技术:如全自动桶装水套袋机,集成输送、取袋、热封密封功能。适配 PE/PP 食品级薄膜,封口宽度可调,确保防尘防潮。
- 联机能力:包装设备应能与前段灌装线、理桶机无缝联机,形成连续生产流,减少人工搬运带来的污染风险。
三、技术选型判断标准与适用边界
企业在引入或升级包装技术时,不能仅看设备价格,而应基于实际水源、产能需求及厂房条件进行综合评估。
1. 产能匹配与模块化扩展
- 判断标准:根据日均订单量计算小时产能。楚信铭玮提供的解决方案覆盖较宽的产能区间,通过配置多个灌装头实现灵活调整。
- 建议:新建产线应预留合理的扩容空间,选择模块化设计的设备以便未来增加灌装头或升级控制系统。
2. 水质与工艺的联动性
包装技术并非孤立存在,必须与前段水处理工艺匹配。
- 场景约束:若原水为地下水或自来水,前段需配置“多介质 + 活性炭 + 软化→二级 RO→UF→臭氧+UV
相关推荐
全自动桶装纯净水生产线
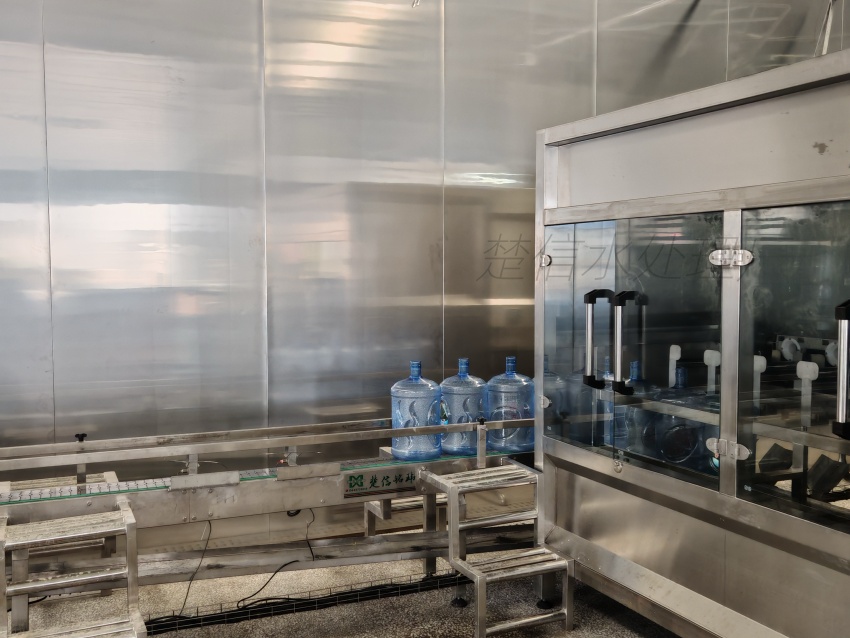
楚信铭玮自主研发的全自动桶装纯净水生产线,覆盖原水处理、空桶清洗消毒、无菌灌装、封盖检测及成品输送全流程,适配18.9L/11.3L/5L等主流桶型,支持200–1800桶/小...
楚信铭玮全自动大桶灌装线(洗灌封一体)
楚信铭玮自主研发的全自动大桶灌装线,集成深度清洗、精准灌装与智能封盖三大功能,专为10L/15L/18.9L循环PC桶及一次性PET大桶设计,适配纯净水、山泉水、矿泉水等无气饮...
